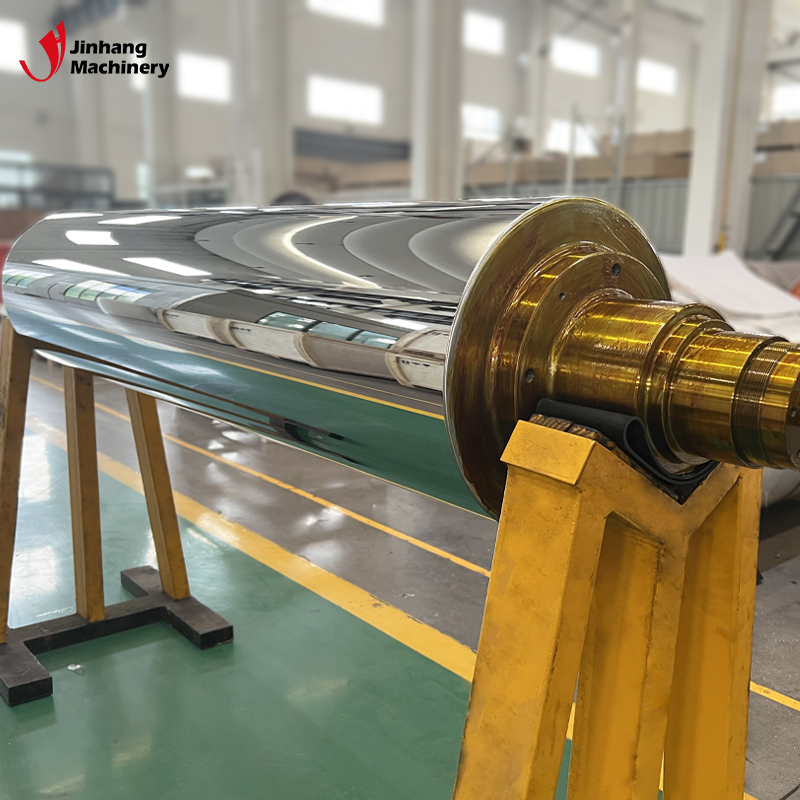
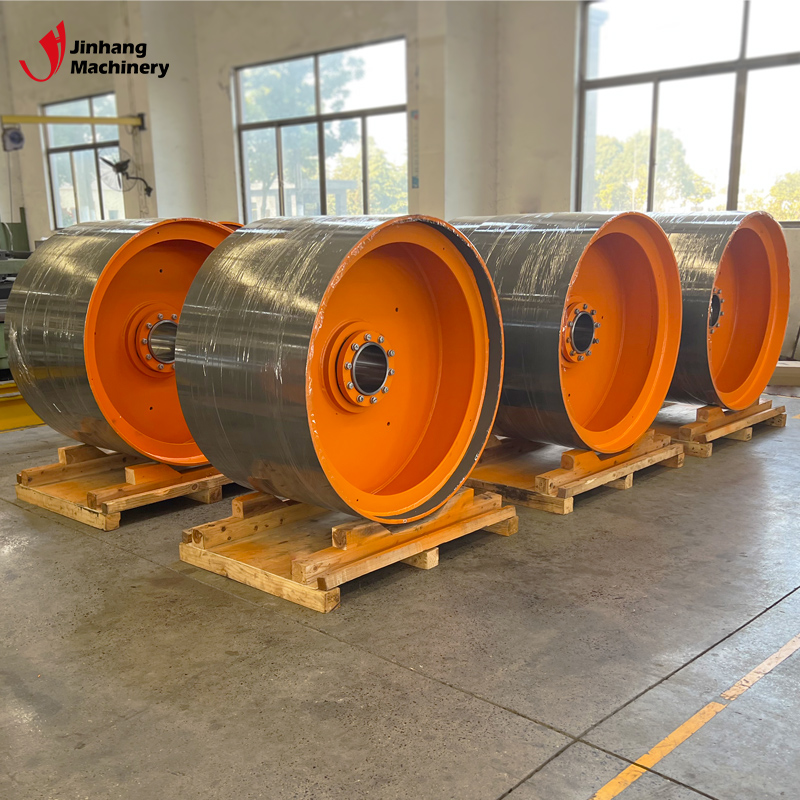
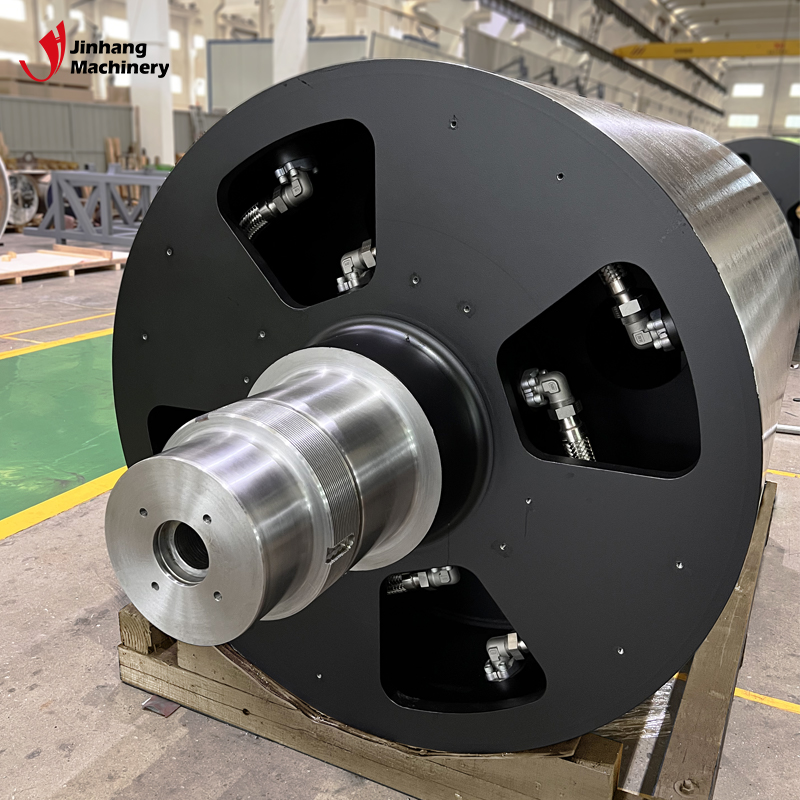
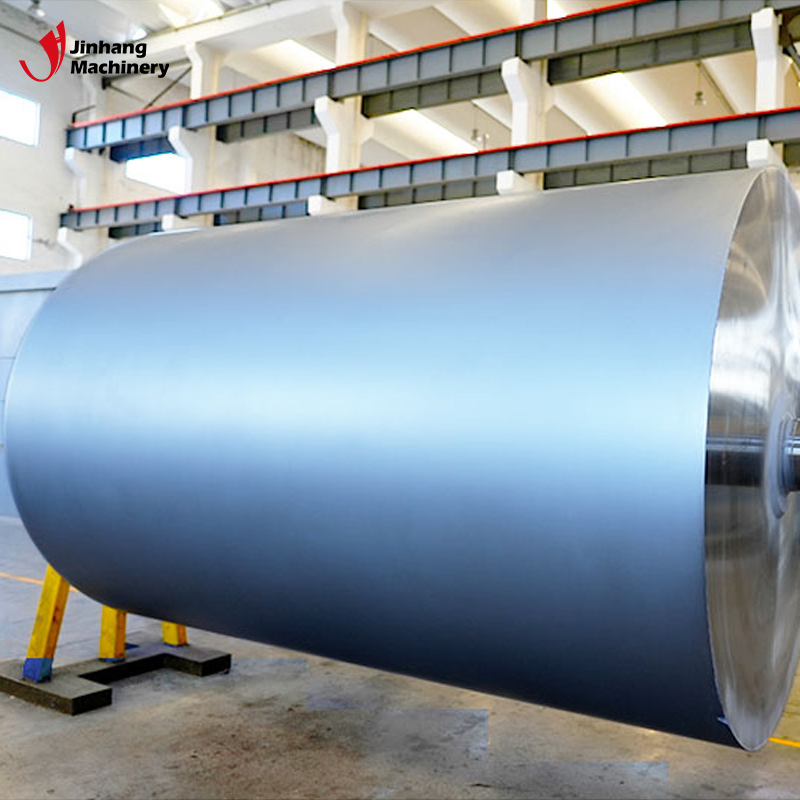
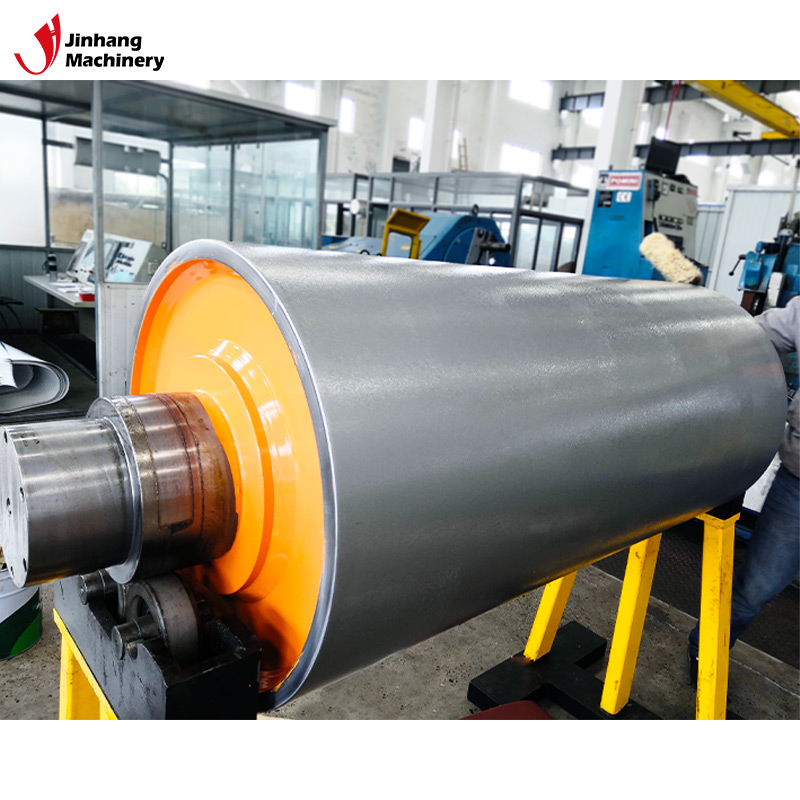
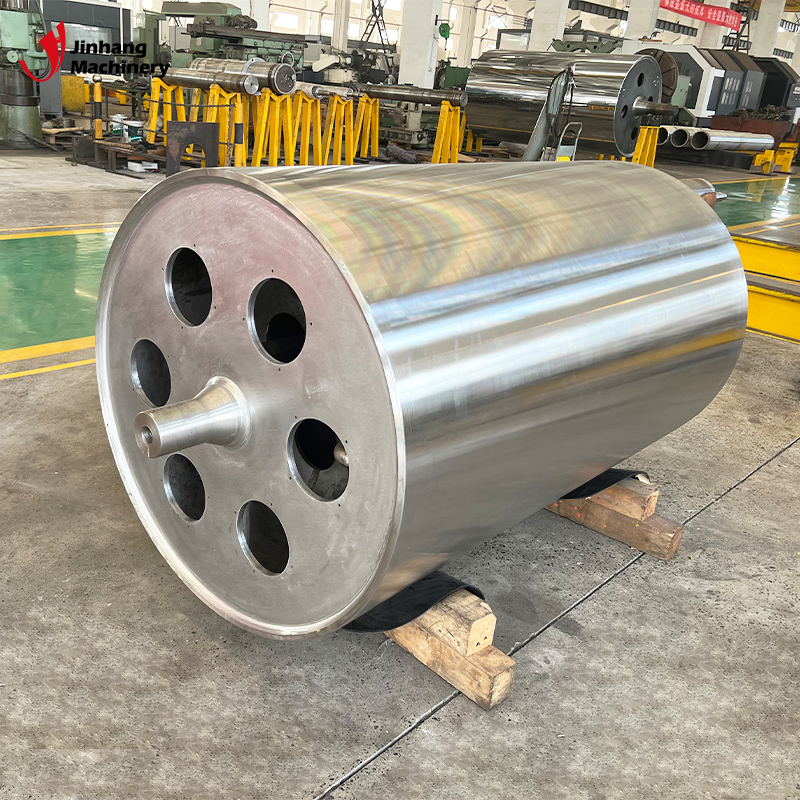
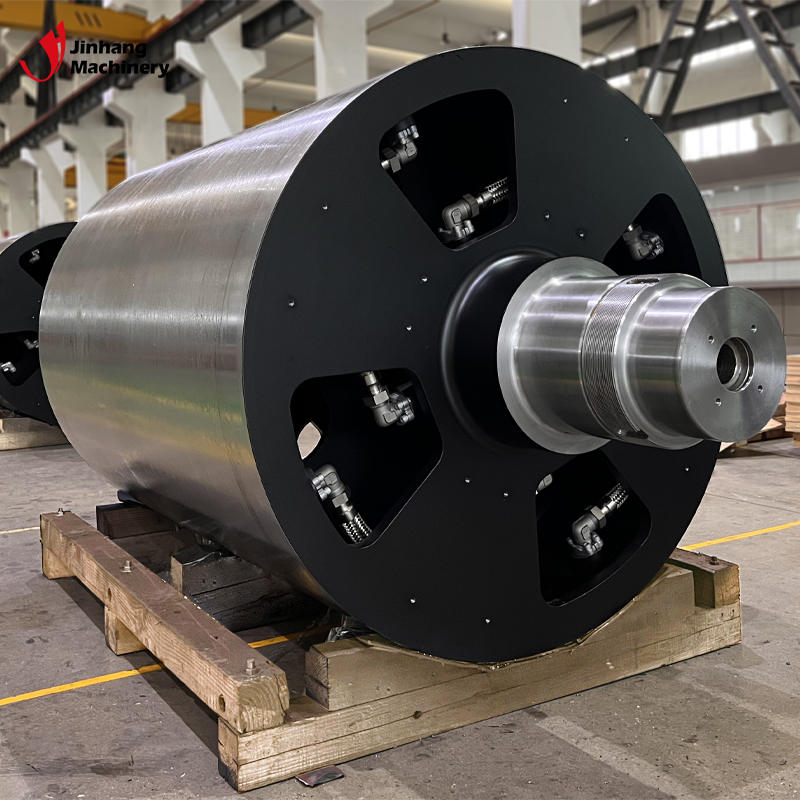
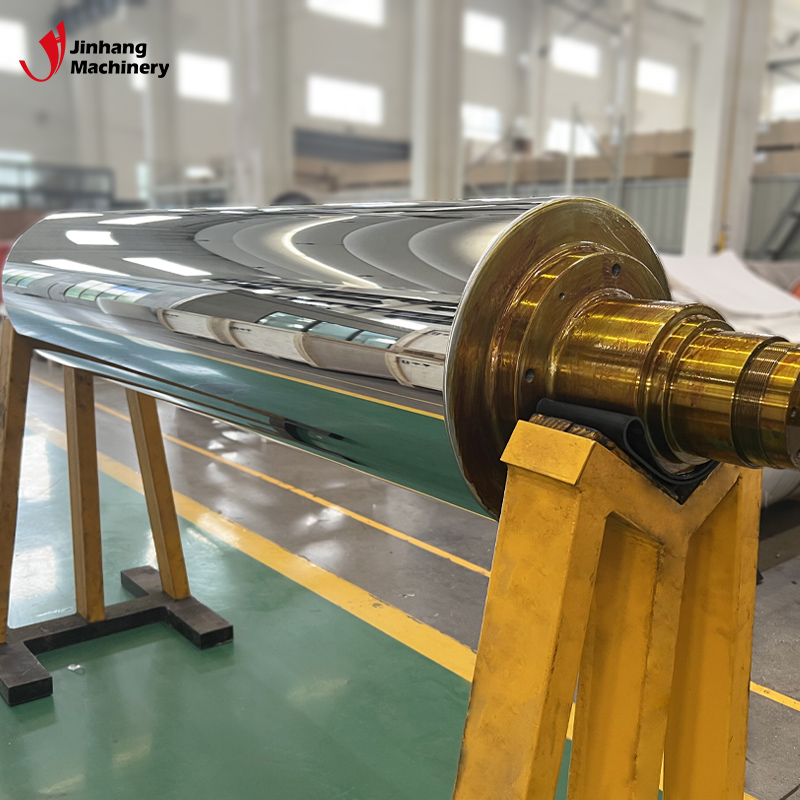
ליטוש גס משמש להסרה מהירה של פגמים שיוריים מתהליך הייצור.
לאחר ליטוש גס, פני השטח של גליל המראה אחידים יחסית, אך הם עדיין רחוקים מגימור דמוי מראה אמיתי. ליטוש עדין נחוץ בשלב זה כדי להשיג את איכות פני השטח הסופית.
עבור ייצור לסירוגין, גלילים מחוממים בעלי דופן דקה יכולים לקצר את זמן ההמתנה ולשפר את יעילות המחזור הבודד; עם זאת, בייצור רציף, אם מערכת הבקרה אינה יציבה, תנודות הטמפרטורה עשויות להיות מוגברות.
אין שיטת קירור "טובה יותר" לחלוטין עבור גלילים בעלי דופן דקה. לקירור מים ולקירור שמן יש את היתרונות שלהם, והמפתח הוא האם הם תואמים את תנאי העבודה הספציפיים, לתכנון המבני ולדרישות התפעול.
• אם הציוד שלך נמצא בסביבות עם טמפרטורה גבוהה, קיטור, חוץ, כימיקלים, רגישות למזג אוויר או רמות אוזון →
✔ גלילי גומי EPDM טובים יותר
• אם הציוד שלך חייב להיות במגע ממושך עם שמנים, גריז, דלקים או תנאים בעלי חיכוך גבוה →
✔ גלילי גומי NBR טובים יותר
הסיבה לכך שגלילים בעלי דופן דקה לקירור נוטים יותר לרעידות נובעת בעיקר משלושת המאפיינים המבניים שלהם:
1. עובי דופן דק יותר וקשיחות מבנית נמוכה יחסית
2. זרימת מדיום קירור פנימי
3. שינוי משמעותי בטמפרטורה במהלך הפעולה
בשל עובי דופן הגליל הקטן יותר, חימום גלילים בעלי דופן דקה גורם ל:
• מרחק העברת חום קצר יותר
• התנגדות תרמית מופחתת
• משטח הגליל מגיע לטמפרטורת היעד מהר יותר
לעומת זאת, גלילים מחוממים מסורתיים בעלי דופן עבה דורשים זמן רב יותר כדי להעביר חום פנימי באופן שווה אל פני השטח של הגליל.
חברת ג'ינהאנג מְכוֹנוֹת נחשבת לאחת היצרניות הסיניות המובילות של גלילי קורונה קרמיים בעלי ביצועים גבוהים.
אם קו הייצור שלכם דורש גליל קורונה קרמי יציב ביותר שיכול לפעול ברציפות בסביבות קיצוניות ובעל אורך חיים ארוך יותר, אז ג'ינהאנג הוא הבחירה שלכם.
בעיבוד תעשייתי, המצב האידיאלי של מגע "ללא חיכוך לחלוטין" בין גליל המראה לחומר אינו אידיאלי. להיפך, חיכוך מתון וניתן לשליטה הוא לעתים קרובות תנאי הכרחי לפעולה יציבה של התהליך.
על פי נתונים של ג'ינהאנג מְכוֹנוֹת, החוזק הדיאלקטרי של ציפויים שונים הוא בערך כדלקמן:
• גליל קורונה מסיליקון: כ-400 אינץ'/קילוואט
• גליל קורונה מצופה אפוקסי: כ-500 אינץ'/קילוואט
• גליל קורונה קרמי: כ-300 אינץ'/קילוואט
עיבוד שבבי הוא שלב מכריע בייצור גלילי מראה, הכולל בעיקר עיבוד גס, גימור למחצה וגימור.
עבור גלילי מראה מדויקים, השגיאה המותרת היא בדרך כלל בטווח של 0.01-0.03 מ"מ.
גלילי NBR יכולים לעמוד בטמפרטורות של כ-120 מעלות צלזיוס באוויר וכ-150 מעלות צלזיוס בשמן.
זה נקבע על ידי המאפיינים המולקולריים המשולבים של NBR, עמידות החום ועמידות השמן.